Artykuł sponsorowany
Jak geometria przekroju w kształcie L wpływa na docisk, montaż i trwałość w przemyśle
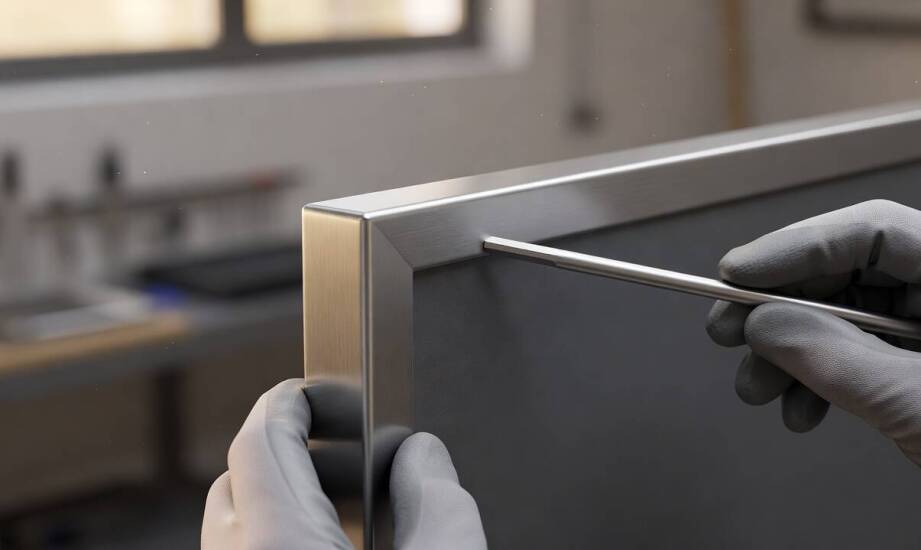
Na cienkiej blasze w obudowie tokarki lub frezarki klasyczny profil gumowy musi zapewnić idealną szczelność przy minimalnym docisku, zachowując jednocześnie wysoką odporność na przemysłowe drgania. Z kolei na wykończeniowej krawędzi meblowej głównym zadaniem staje się ochrona rantu przed uszkodzeniem mechanicznym oraz czysto estetyczne zamknięcie konstrukcji. W przypadku ciężkich pokryw serwisowych w maszynach budowlanych najbardziej liczy się wytrzymałość na cykliczne uderzenia i powtarzalne ściskanie. Różnice w grubości podłoża, panujących temperaturach i specyfice pracy sprawiają, że identyczna geometria przekroju reaguje zupełnie inaczej w każdej z tych wymagających aplikacji przemysłowych. Odpowiednie dobranie parametrów gumy zapobiega szybkiemu zużyciu izolacji.
Wpływ proporcji ramion i promienia na siłę docisku
Geometria przekroju bezpośrednio determinuje wielkość powierzchni przylegającej do chronionej krawędzi. Krótsze boki znacząco ograniczają całkowity styk elastycznego materiału z podłożem, co ułatwia bezproblemowe osadzanie uszczelek na bardzo cienkich blachach o grubości rzędu 0,5 do 2 milimetrów. Zastosowanie dłuższych ramion mocno powiększa obszar tarcia statycznego. Taka zwarta budowa skutecznie poprawia stabilność mechaniczną i stawia znacznie większy opór przed zsuwaniem pod wpływem silnych, długotrwałych wibracji lub przypadkowych uderzeń bocznych. W budowie maszyn przemysłowych przedłużone profile elastyczne doskonale kompensują ewentualne nierówności podłoża, utrzymując barierę ochronną przy powtarzalnych cyklach otwierania obudów. W przemyśle meblowym głębsze osadzenie gumy na rancie płyty wiórowej zapobiega jej otarciom i uszkodzeniom bez konieczności używania kleju.
Zdolność uszczelki do precyzyjnego objęcia metalowej krawędzi zależy głównie od dobranego promienia wewnętrznego oraz zewnętrznego zaokrąglenia samego narożnika. Wyjątkowo mały promień wymusza bardzo ścisłe, niemal punktowe przyleganie do ostrych załamań i koryguje drobne niedoskonałości ciętego metalu. Większe zaokrąglenie wnętrza profilu ułatwia z kolei nasuwanie elementu na grubsze panele, znacznie obniżając ryzyko nieodwracalnego rozerwania struktury podczas manualnej instalacji. Dedykowane profile krawędziowe wymagają bezwzględnego zachowania minimalnych promieni gięcia, zazwyczaj mieszczących się w przedziale od R1 do R4. Przekroczenie tych rygorystycznych wartości przy formowaniu kątów prowadzi do powstawania fałd, co natychmiast niweluje właściwości izolacyjne całego układu.
Klasy tolerancji wymiarowych przy montażu seryjnym
Ścisła zgodność szerokości, grubości ścianki roboczej oraz kąta zgięcia z pierwotnym projektem bezpośrednio wpływa na płynność pracy linii produkcyjnych. Międzynarodowa norma techniczna ISO 3302-1 precyzyjnie określa dopuszczalne klasy tolerancji dla wszelkich wyrobów ekstrudowanych z gumy. Dla najpopularniejszych wymiarów nominalnych rzędu 2,5–4,0 milimetrów standardowa klasa E2 dopuszcza rygorystyczną odchyłkę wynoszącą zaledwie ±0,40 milimetra. W przypadku wyboru mniej dokładnej klasy E3 potencjalna granica błędu rośnie już do poziomu ±0,70 milimetra. W zautomatyzowanej branży motoryzacyjnej tak drobne z pozoru różnice decydują o tym, czy dany element izolacyjny wejdzie gładko na wcisk, czy też ulegnie deformacji i zablokuje proces.
Zbyt duża rozbieżność kąta rozwarcia elastycznych ramion zaburza z kolei pożądany, równomierny docisk uszczelki na całej długości chronionej krawędzi. Wyroby o nadmiernych odchyłkach geometrycznych wymagają kłopotliwego dopasowywania ręcznego lub wymuszają stosowanie dodatkowych spoiw chemicznych. Bardzo specyficzne środowiska pracy zmuszają często inżynierów do zamawiania komponentów z zachowaniem wąskich widełek wymiarowych. Taka sytuacja ma miejsce w zakładach, gdzie guma narażona jest na skrajnie wysokie temperatury, agresywne smary maszynowe lub bezpośredni kontakt z żywnością. Wymusza to ostatecznie użycie czystych mieszanek silikonowych, nierzadko przebadanych laboratoryjnie i posiadających restrykcyjne atesty higieniczne dopuszczające do przetwórstwa spożywczego.
Skutki błędów instalacyjnych dla sprawności uszczelnienia
Nawet optymalnie zaprojektowana i wyliczona geometria traci swoje techniczne właściwości w wyniku nieprawidłowo przeprowadzonej instalacji. Najczęstszym błędem na liniach montażowych bywa niepotrzebne, nadmierne naciąganie gumy wzdłuż osi podczas jej fizycznego osadzania. Taki niewłaściwy zabieg powoduje późniejsze, naturalne skurczenie się materiału i powstanie niepożądanych, pustych szczelin. Próba zakładania nowych uszczelek na mocno zanieczyszczoną, zaolejoną lub zakurzoną powierzchnię drastycznie obniża początkowe tarcie statyczne, co w niedługim czasie przyspiesza zsuwanie się elementu podczas wibracyjnej pracy maszyny. Całkowite zignorowanie fizycznych ograniczeń promieni załamań przy zmianie kierunku prowadzi do groźnego wypiętrzania się materiału w narażonych sekcjach.
Precyzyjne przeanalizowanie grubości osłanianego podłoża oraz rodzaju występujących obciążeń mechanicznych pozwala trwale uniknąć tego typu przestojów. Profesjonalnie nałożony na stalową obudowę profil gumowy L gwarantuje wieloletnią użyteczność, pod warunkiem że jego kąty i ramiona idealnie współgrają z przygotowanym metalowym rantem. Produkcją specjalistycznych elementów uszczelniających z różnych wariantów gumy zajmuje się Zakład Doświadczalny Wyrobów Gumowych i Pianki "purgum". Łódzkie przedsiębiorstwo Purgum, opierając swoją działalność na rozwiązaniach dawnego Instytutu STOMIL, wytwarza między innymi niezawodne profile uszczelniające w wersjach litych i porowatych, bezpieczne mieszanki z atestem PZH oraz przemysłowe płyty EPDM. Rozważna selekcja odpowiednich elastomerów zapewnia stabilne funkcjonowanie nowoczesnych systemów w sektorze motoryzacyjnym, budowlanym i meblarskim.
Kategorie artykułów
Polecane artykuły
Jak poprawnie ocenić techniczny stan wspornikowych regałów podczas przeglądu?
Jak przygotować działkę pod montaż ogrodzenia, gdy teren jest nierówny i wilgotny
Optymalizacja zużycia energii poprzez połączenie pomp ciepła z wentylacją do odzysku ciepła