Artykuł sponsorowany
Jak parametry śrutowania wpływają na chropowatość części pracujących w próżni
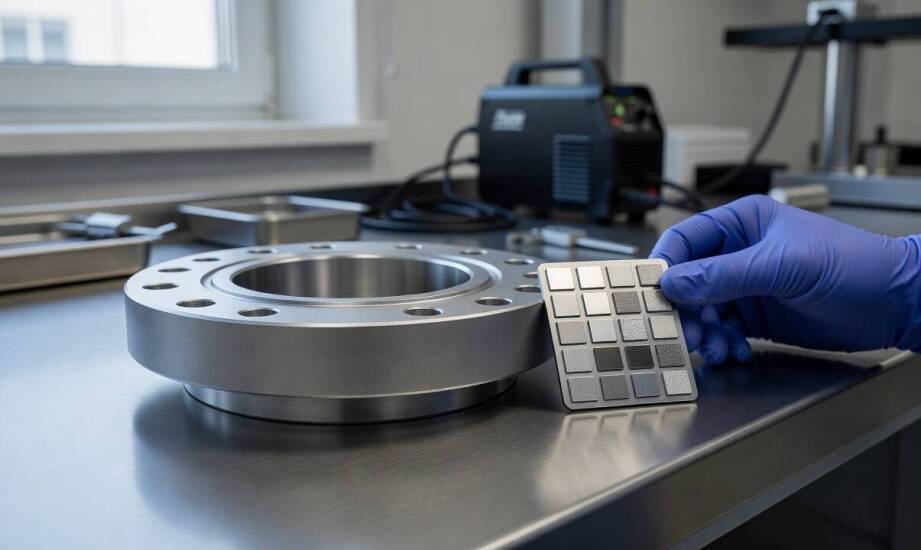
Elementy pracujące w próżni wymagają nie tylko dokładnego usunięcia zanieczyszczeń poprodukcyjnych, ale również precyzyjnej kontroli mikroprofilu powierzchni. Nadmierna chropowatość zwiększa całkowitą powierzchnię właściwą detalu, co utrudnia utrzymanie sterylności i znacząco wydłuża procesy odgazowywania materiału w komorze. Niewłaściwa struktura metalu obniża również szczelność połączeń kołnierzowych pracujących pod dużym obciążeniem. Odpowiednio zaplanowana obróbka strumieniowo ścierna pozwala precyzyjnie regulować ten profil, dostosowując go do rygorystycznych wymogów branży spożywczej, farmaceutycznej i medycznej. Stabilność układów podciśnieniowych opiera się bowiem na zachowaniu nienagannej czystości fizykochemicznej wszystkich wewnętrznych komponentów.
Wpływ parametrów obróbki na mikroprofil detali
Rodzaj zastosowanego ścierniwa bezpośrednio determinuje ostateczny kształt topografii metalu. Użycie ostrokrawędziowego elektrokorundu lub śrutu łamanego prowadzi do powstania głębokich, nieregularnych mikrowgłębień, które silnie rozbudowują powierzchnię czynną. Zastosowanie mediów kulistych wygładza natomiast wierzchołki profilu, nadając materiałowi bardziej jednolity charakter. Wielkość frakcji warunkuje z kolei osiągany wskaźnik Rz. Zastosowanie grubych ziaren śrutu staliwnego podnosi chropowatość do kilkudziesięciu mikrometrów, podczas gdy drobniejsze ziarna ograniczają parametr Rz do przedziału 20–30 μm. Prawidłowo przeprowadzona obróbka strumieniowo ścierna wymaga również precyzyjnego zestrojenia ciśnienia roboczego z czasem ekspozycji. Wyższe ciśnienie sprężonego powietrza zwiększa prędkość ziaren i energię kinetyczną uderzenia, co automatycznie winduje wskaźnik Ra w górę. Czas oddziaływania medium na detal wykazuje pewne optimum technologiczne. Zbyt długa ekspozycja wywołuje efekt niszczący, prowadząc do zmatowień i zniekształceń wymiarowych cienkich ścianek. Zbyt krótki cykl nie usuwa z kolei wszystkich nagarów powstałych podczas spawania lub cięcia blach. Osiągnięcie powtarzalnego profilu eliminuje ryzyko emisji cząstek stałych z powierzchni podczas pracy układu próżniowego.
Profilowanie stali a wymagania branż higienicznych
Wykorzystanie łagodnych parametrów obróbki pozwala zachować docelową geometrię elementu, minimalizując ryzyko powstania mikropęknięć. Użycie drobnych kulek szklanych lub ceramicznych przy obniżonym ciśnieniu roboczym umożliwia uzyskanie gładkości na poziomie Ra 0,4–0,8 μm. Bardziej agresywne ustawienia generują głębokie zmatowienie, które w środowisku produkcyjnym tworzy dogodne warunki do gromadzenia się białek i osadów. Elementy maszyn trafiających do zakładów mięsnych oraz laboratoriów farmaceutycznych podlegają rygorystycznym normom sanitarnym. Zgodnie z wytycznymi projektowymi EHEDG powierzchnie kontaktujące się bezpośrednio z produktem spożywczym muszą wykazywać parametr chropowatości nieprzekraczający 0,8 μm. W przypadku wysoce wymagających aplikacji sterylnych lub specjalistycznych rurociągów iniekcyjnych wymóg higieniczny zaostrza się do poziomu Ra ≤ 0,4 μm, co skutecznie zapobiega namnażaniu się biofilmu. Zbyt chropowata stal utrudnia późniejsze spawanie TIG i zaburza idealne przyleganie elastomerowych uszczelek typu O-ring. Doświadczony Zakład Techniki Próżniowej Tepro stosuje procesy wykończeniowe ukierunkowane na osiągnięcie powtarzalnych parametrów strukturalnych. Równomierna topografia metalu warunkuje bezproblemowe przejście testów szczelności z użyciem detektorów helowych i eliminuje problem wirtualnych przecieków wynikających z uwięzienia gazów w mikroszczelinach.
Świadome sterowanie parametrami strumienia ściernego stanowi fundament budowy bezawaryjnych instalacji podciśnieniowych. W sytuacjach wymagających odpowiedniej adhezji dla powłok malarskich obróbka celowo rozwija powierzchnię czynną stali. Kiedy jednak komponent pracuje w środowisku podwyższonych rygorów sanitarnych lub głębokiej próżni, proces ogranicza się wyłącznie do delikatnego ujednolicenia zewnętrznej struktury bez ingerencji w głębokość profilu. Właściwy dobór ziarna i ciśnienia zapobiega degradacji wymiarowej części, zapewniając łatwość mycia sprzętu na liniach rozlewniczych i pakujących. Skrupulatna kontrola chropowatości przedłuża użyteczność uszczelnień i gwarantuje stabilne utrzymanie zadanego poziomu ciśnienia absolutnego.
Kategorie artykułów
Polecane artykuły
Jak poprawnie ocenić techniczny stan wspornikowych regałów podczas przeglądu?
Jak przygotować działkę pod montaż ogrodzenia, gdy teren jest nierówny i wilgotny
Optymalizacja zużycia energii poprzez połączenie pomp ciepła z wentylacją do odzysku ciepła